اختصاصی بسپار/ درک “شرایط مرزی” در آمیزهسازی با رانشگر (اکسترودر) دوماردان
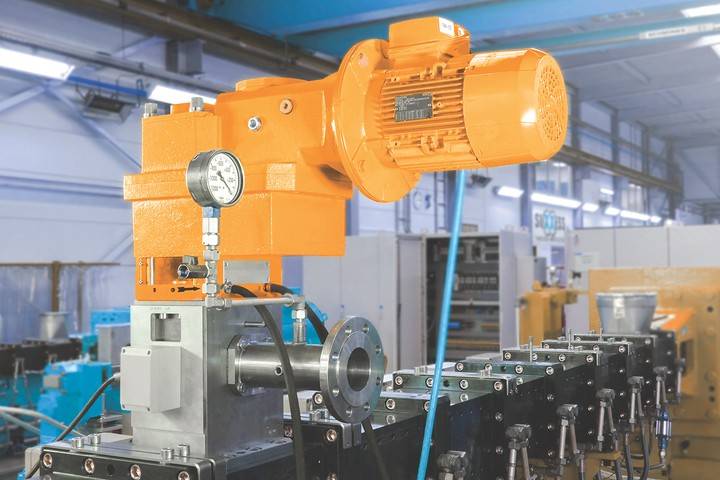
گروه ترجمه و تولید محتوا در بسپار/ایران پلیمر در فرایند آمیزهسازی با رانشگر دوماردان، هدف کلی تولید محصولی با بالاترین کیفیت در بیشینه آهنگ برونداد است. با این حال، گاهی پارامترهای عملیاتی وجود دارند که مانع از دستیابی به این هدف میشوند.
رانشگرهای دوماردان همسوگرد و متداخل (intermeshing)، بسپار را با افزودنیها و پرکنندهها مخلوط میکند تا خواص مطلوب را در محصول نهایی ایجاد نمایند. اختلاط پراکنشی/توزیعی (Dispersive/distributive) و همچنین گازگیری بهصورت هدفمند در بخش فرایندی این رانشگرها انجام میشود. همانند اغلب فرایندهای تولیدی، در سامانههای دوماردان نیز اغلب هدف این است که ضمن تولید محصول باکیفیت، فرایند با بیشینه آهنگ برونداد اجرا شود.
«شرط مرزی» پارامتری عملیاتی است که مانع از دستیابی به آهنگهای تولید بالاتر میشود. یک مثال ساده، سرعت ماردان (بر حسب دور در دقیقه rpm) است؛ به این معنا که اگر دور ماردان از ۴۰۰ به ۸۰۰ افزایش یابد، ممکن است برونداد نیز دو برابر شود؛ مشروط بر اینکه شرط مرزی دیگری مانع ایجاد نکند.
نمونههایی از شرایط مرزی معمول به شرح زیر هستند:
گشتاور
یک فرایند محدودشده از نظر گشتاور (torque-limited) زمانی رخ میدهد که توان موتور (بر حسب کیلووات یا اسب بخار) برای چرخاندن ماردانها و راندن مواد از بخش فراورش رانشگر دوماردان و سامانه جلویی/ریژهی (end/die) کافی نباشد. در واقع این شفت (shaft) ماردان است که ظرفیت انتقال گشتاور را در یک رانشگر دوماردان محدود میکند. ظرفیت اسمی (rating) ماردان بر حسب نیوتنمتر یا معادل آن (برای هر دو ماردان) بیان میشود و عوامل طراحی شامل ابعاد سطح مقطع شفت، جنس فلز شفت، هندسهی هزارخار (Spline) و فرایند سختکاری میله هستند. میلههای هزارخار نامتقارن پیشرفته، توان را از موتور منتقل میکنند و بردار نیروی مماسی را به ماردانها هدایت میکنند.
المنت (element) رانشگر دوماردان با میله خاردار نامتقارن.
فراورش یک فرمولبندی HDPE یا PP با شاخص ذوب کسری (Fractional melt) ممکن است با محدودیت گشتاور مواجه شود؛ از این رو، در شرایط عملیاتی یکسان، یک رانشگر دوماردان با آهنگ گشتاور بالاتر، نسبت به ماشینی با ظرفیت گشتاور پایینتر، با آهنگ برونداد بیشتری کار میکند. در رانشگر دوماردان، عوامل عملیاتی برای افزایش آهنگ تولید (در فرایندهای محدود به گشتاور)، شامل مواردی نظیر حذف عناصر آشوبنده (elements kneading) و افزایش نقاط تنظیم دمای ناحیه ذوب است. ( Fractional melt یا شاخص ذوب کسری: در صنعت بسپار، به گونههایی که شاخص جریان مذاب (MFI) آنها کمتر از ۱ گرم بر ۱۰ دقیقه است، «کسری» میگویند. این مواد بسیار گرانروی بالایی دارند – مترجم)
حجم
یک فرایند محدودشده از نظر حجم (Volume-limited) زمانی رخ میدهد که حجم آزاد موجود در رانشگر دوماردان اجازه ندهد مادهی بیشتری وارد بخش فراورش شود. نسبت قطر خارجی به قطر داخلی ماردان که تحت عنوان «نسبت OD/ID» شناخته میشود، شاخصی برای تعیین میزان حجم آزاد در دسترس، در یک رانشگر دوماردان با قطر ماردان مشخص است.
از آنجا که ابعاد ماردان در میان تولیدکنندگان رانشگرهای دوماردان استاندارد یکسانی ندارد، نسبت حجم بر واحد قطر (CC/Diameter) بهترین شاخص برای ارزیابی است. بهعنوان مثال، در مقایسه میان یک رانشگر دوماردان ۷۰ میلیمتری با نسبت قطر خارجی به قطر داخلی معادل 55/1 و حجم ویژه ۲۴۰ سیسی بر قطر، با مدل ZSE-75 MAXX که دارای نسبت 66/1 و حجم ۳۰۰ سیسی بر قطر است، میتوان انتظار داشت که در صورت ثابت بودن سایر شرایط، آهنگ برونداد رانشگر دوم تا ۳۰ درصد افزایش یابد.
حجم آزاد (قسمت نارنجی) بخش فرایندی رانشگر مدل zeStritz zes-maxx.
سایر عواملی که میتوانند آهنگ تولید قابل دستیابی در یک فرایند محدودشده از نظر حجم را افزایش دهند، بر حفظ چگالی خوراک معطوف بوده و عبارتند از: تجهیزات جابهجایی مواد، به کمینه رساندن فاصله سقوط مواد از خورگاه توزیندار به رانشگر دوماردان یا خورگاه جانبی (Side Stuffer)، استفاده از ماردانهای بزرگتر از سایز استاندارد در خورگاه جانبی به همراه ناودانیهای مجهز به صفحات منحرفکننده (Baffled Drop Chute)، فراورش به کمک خلاء، تنظیم تغییرات دمایی سیلندر؛ و اصلاح طراحی ماردان و دریچههای خروج گاز در بخش فراورش رانشگر دوماردان.
انتقال جرم – اختلاط پراکنشی
نیازهای اختلاط پراکنشی برای مستربچهای رنگی مورد استفاده در فرایندهای تولید فیلم نازک یا الیاف، ممکن است ایجادکننده شرایط مرزی و عامل محدودکننده برای دستیابی به آهنگهای تولید بیشتر باشد. اختلاط پراکنشی متکی بر اعمال نیروهای قوی توسط ماردانهای در حال چرخش، به ماتریس بسپاری است. عناصر آشوبنده پهنتر، اختلاط کششی و اثرات برش صفحهای را تشدید میکنند و در نتیجه اختلاط پراکنشی افزایش مییابد. در مقابل، عوامل آشوبنده باریکتر، اختلاط با آهنگ تقسیم بالا را با کمینه اثرات کششی آسان میکنند و موجب پدید آمدن اثر اختلاط توزیعی میشوند. عوامل آشوبنده را میتوان با گامهای (استقرار-قرارگیری-pitch) رو به جلو که شدت کمتری دارد، گام خنثی یا معکوس چیدمان کرد. (گام رو به جلو، خنثی یا معکوس (Forward, Neutral, Reverse pitch): این کلمات به زاویه قرارگیری پرههای آشوبنده نسبت به هم اشاره دارند. در فارسی مهندسی، از واژه «گام» (Pitch) برای بیان جهتگیری حرکت مواد استفاده میشود – مترجم)
سازوکار اختلاط در عوامل مخلوطکننده/آشوبنده پهن، جهت اختلاط پراکنشی.
اثرات اختلاط ذاتی در هر رانشگر دوماردان تحت تاثیر نواحی زیر است:
۱. ناحیهی کانال: آهنگ اختلاط در کانال یک رانشگر دوماردان، مشابه رانشگر تکماردان است (و در مقایسه با سایر نواحی رانشگر دوماردان بسیار کمتر است).
۲. فاصله بالای پره (Overflight gap): فاصله بین نوک ماردان و دیواره سیلندر، محلی است که مواد در آن تحت تاثیر نیروهای برشی صفحهای قابلتوجهی قرار میگیرند.
۳. اختلاط کششی: اختلاط کششی زمانی رخ میدهد که مواد در گذار از کانال به فاصله بالای پره، شتاب میگیرد، کشیده میشود و میشکند.
۴. ناحیه اوج (Apex) (بالایی/پایینی): نواحی اوج بالایی و پایینی (محل تلاقی دو ماردان) بخشهایی هستند که مواد اثر ماردان دوم را حس میکنند؛ امری که منجر به تغییر جهت جریان، تراکم/انبساط و ایجاد اثرات اختلاط محوری میگردد.
۵. ناحیه تداخل (Intermesh): مقدار محدود و مشخصی از مواد از میان دو ماردان عبور کرده و نیروهای برشی شدیدی (و احتمالا تخریب) را تجربه میکنند.
آهنگ خوراک نسبت به دور ماردان، تعیینکننده توزیع زمان ماند است و در کنار طراحی ماردان و تغییرات دمایی، ویژگیهای انتقال جرم و اختلاط فرایند را تنظیم میکند.
نمونه هایی از عناصر آشوبنده. صفحههای نازک موجب اختلاط توزیعی میشوند، در حالیکه صفحههای پهن اختلاط پراکنشی را بهبود میبخشند.
فرایندهای مبتنی بر اختلاط پراکنشی معمولا با توان تولید به نسبت کمتری کار میکنند. با کاهش یا افزایش این آهنگها (در سرعت چرخش ثابت ماردان)، مدت زمانی که مواد در نواحی اختلاط سپری میکنند تغییر مییابد؛ یعنی نواحی که در آنها اثرات برشی و میدانهای جریان کششی غالب هستند. بنابراین تجربه اختلاط ماده نیز تغییر میکند.
انتقال جرم – گازگیری/حذف گازها
برگرداننده: مهندس زهرا اشرف
z.ashraf1998@gmail.com
(ادامه دارد …)
متن کامل این مقاله را در شماره 288 ماهنامه بسپار که در نیمه مهرماه 1405 منتشر شده است، می خوانید.
در صورت تمایل به دریافت نسخه نمونه رایگان و یا دریافت اشتراک با شماره های ۰۲۱۷۷۵۲۳۵۵۳ و ۰۲۱۷۷۵۳۳۱۵۸ داخلی ۳ سرکار خانم ارشاد تماس بگیرید. نسخه الکترونیک این شماره از طریق طاقچه و فیدیبو قابل دسترسی است.