اختصاصی بسپار/ واگشت ماردان (screw bounce)، چه چیزی باعث آن میشود و چرا باید به آن اهمیت بدهید؟
بسپار/ ایران پلیمر نظریههای زیادی درباره پدیده واگشت ماردان (screw bounce) در قالبگیری تزریقی وجود دارد، اما علت واقعی آن چیست؟ نویسنده این مقاله از طریق مجموعهای از آزمایشها و همچنین محاسبات دقیق ریاضی، به پاسخ این سوال دست یافته است.
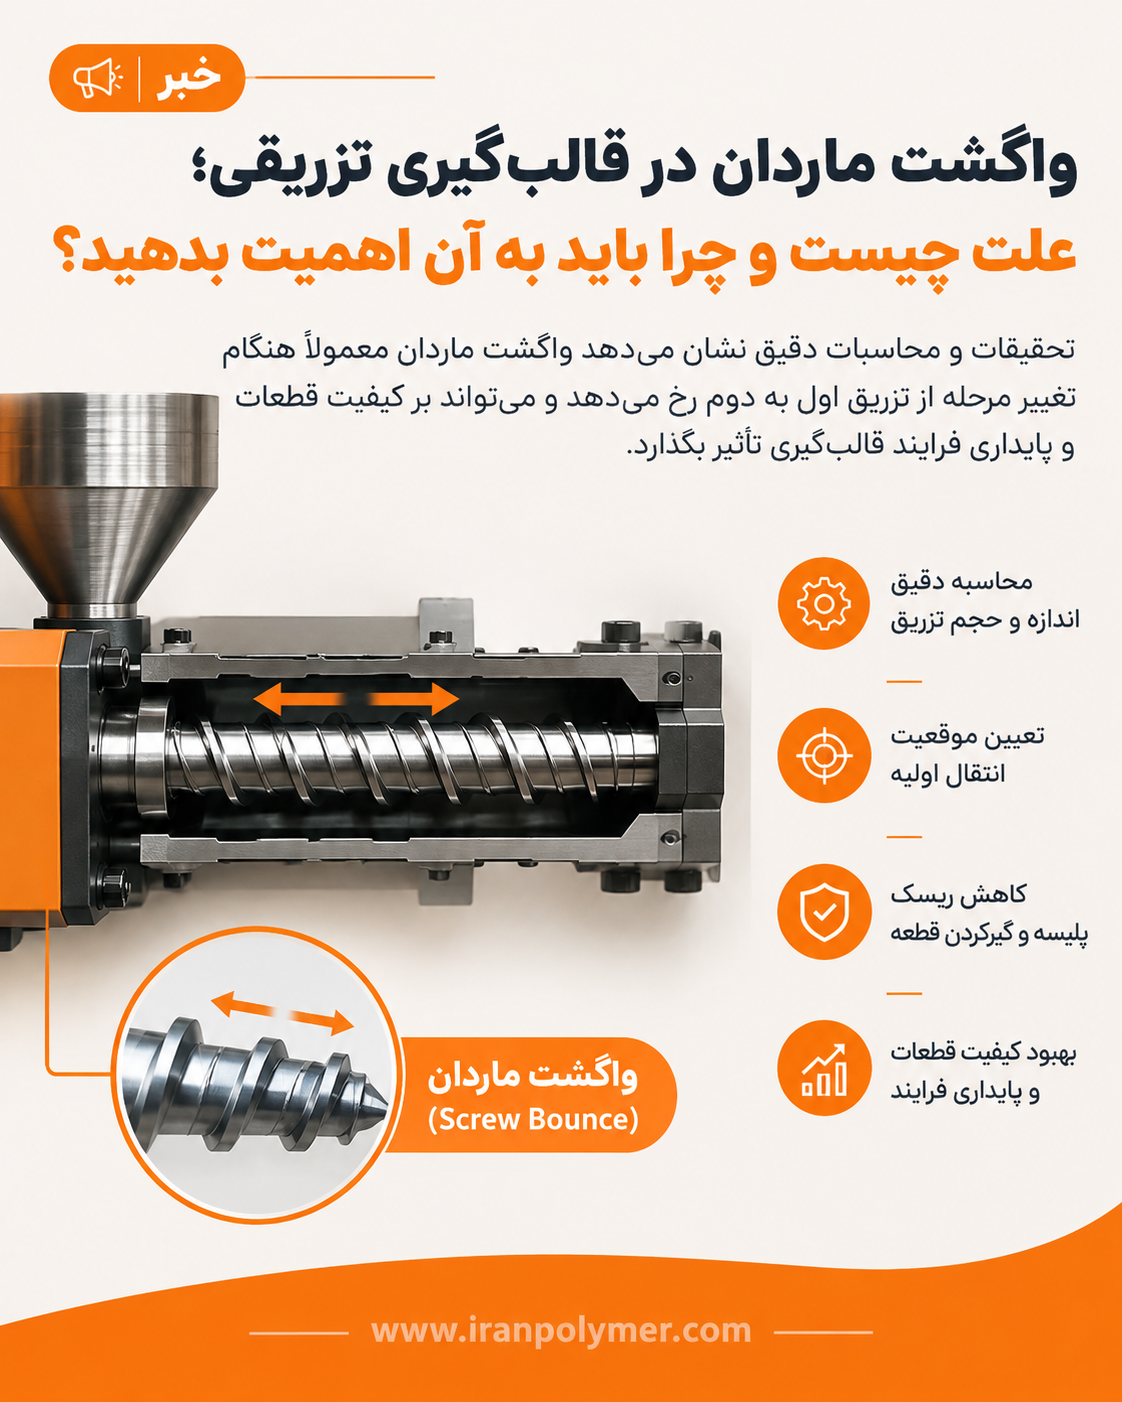
همه فراورندگان (processor)، به احتمال زیاد پدیدهای را که معمولا واگشت ماردان نامیده میشود، مشاهده کرده، درباره آن بحث کرده و آن را نادیده گرفتهاند. واگشت ماردان اغلب زمانی رخ میدهد که ماشین از مرحله اول به مرحله دوم میرود. با وجود اینکه این اتفاق تقریبا در هر فرایند قالبگیری تا حدی دیده میشود، علت اصلی آن و تاثیر بالقوهاش بر فرایند قالبگیری و کیفیت قطعات، تا همین اواخر بهخوبی درک نشده بود.
پژوهش موسسه آمریکایی قالبگیری تزریقی (American injection molding, AIM) درباره واگشت ماردان، که در این مقاله شرح داده شده است، در واقع از یک سوال به نسبت ساده آغاز شد؛ سوالی که یکی از دانشجویان در یکی از دورههای آموزشیِ بهبود، مستندسازی و دفاع از فرایند قالبگیری مطرح کرد.
برای کمک به راهبردهای توسعه فرایند و وارد کردن جنبههای علمی بیشتر به فرایند قالبگیری، معادلات ریاضی طراحی شده است که به دانشجویان این امکان را میدهد تا مقادیر مربوط به تنظیم اندازه و حجم تزریق (shot size setting) و موقعیت انتقال (transfer position) را محاسبه کنند. هدف این است که مقدار ایمنی از ماده برای تزریق در مرحله اول تعیین شود، بهگونهای که خطر تزریق بیشتر یا کمتر از حد لازم پلاستیک به قالب در تزریقهای (shot) اولیه به کمینه برسد.
این مفهوم را اندازه تزریق راهاندازی ایمن (Safe Start-Up Shot Size) مینامیم. این مقدار عمدتا بر اساس چگالی مذاب (melt density) و حجم تزریق موردنظر تعیین میشود، بههمراه یک ضریب ایمنی (safety factor) اضافی که بتواند پر شدن (filling) و فشرده شدن (packing) قطعه را تضمین کند و در عین حال ماده کافی برای ایجاد حوضچه مذاب (Cushion) فراهم نماید.
نظریهی در حال توسعه این بود که وقتی ماشین از مرحله اول به مرحله دوم میرود، آن تاخیر کوتاه باعث میشود مواد درون سیلندر (barrel) به سمت عقب بروند از حالت فشرده خارج شوند.
من حدود 30 سال پیش، زمانی که در یک تامینکننده رده دوم صنعت خودرو کار میکردم، برای اولین بار مفهوم اندازه تزریق راهاندازی ایمن را ارائه دادم. دلیل آن این بود که فنورزها اغلب در چند تزریق اول، شاهد پلیسه (flash) قالب یا گیر کردن قطعات در قالب بودند.
وقتی از فنورز ارشد پرسیدم چرا این اتفاق مدام رخ میدهد، پاسخ او ساده بود: «من حتی نمیدانم این قالب قرار است چه چیزی تولید کند، پس نمیدانم چقدر پلاستیک باید تزریق کنم.»
این پاسخ تاثیر زیادی بر من گذاشت، چون من به شخصه طراح آن قالب بودم و متوجه شدم که اطلاعاتی مانند حجم تزریق و سایر دادههای مهم را که بهراحتی در دسترس بودند، در اختیار فنورزها قرار نمیدادم. بنابراین شروع به انجام محاسبات و ارائه اندازه و حجم تزریق راهاندازی ایمن در دستورالعملهای نمونهگیری اولیه کردم.
با گذشت دههها، اکنون همین رویکرد در موسسه AIM استفاده میشود. اگرچه خیلی زود مشخص شد که این محاسبات اغلب برای فنورزها گیجکننده است، زیرا اندازه و حجم تزریق راهاندازی ایمن عددی نیست که مستقیم در کنترلگر ماشین وارد شود. بلکه نتیجهای از تنظیم حجم تزریق و موقعیت انتقال است و تعیین آن نیاز به محاسبات بیشتری دارد. بنابراین با شروع دوباره از صفر و بازنگری ریاضیات از آن زمان، محاسبات جدیدی ارائه شد که به فنورزها اجازه میدهد مستقیم تنظیم اندازه و حجم تزریق و موقعیت انتقال اولیه را محاسبه کرده و همان را در کنترلگر ماشین وارد کنند. در اینجا از اصطلاح موقعیت انتقال اولیه استفاده میشود زیرا این روش حجمی از تزریق را فراهم میکند که مثلا 80 درصد از حجم موردنیاز است. سپس فنورز در ادامه، مطابق دستورالعملهای علمی رایج در قالبگیری، موقعیت انتقال را میکاهد تا در نهایت به قطعهای برسد که تنها در مرحله پر شدن (fill-only) باشد و حدود 95 تا 99 درصد کامل شده باشد.
با این حال، اگر حجم تزریق برای80 درصد محاسبه شود، قطعه قالبگیریشده اغلب بسیار کمتر از 80 درصد پر میشود. در ابتدا این مساله ناشی از اختلاف بین چگالی واقعی مذاب و مقادیر عمومی و همچنین تفاوت بین حجم قطعه و حجم تزریق تعریف شد. اما در یکی از کلاسهای آموزشی، دانشجویی سوالی پرسید که مسیر تحقیق و توسعه را آغاز کرد: «چطور میتوانیم مقادیر دقیقتری محاسبه کنیم؟» وی توضیح داد که اگر پلاستیک کافی وارد قالب نشود، به ناچار مقدار زیادی پلاستیک بهصورت دستی از روی مغزیها (core) جدا میشود، زیرا صفحات پران (stripper plate) قادر به پرانش (eject) قطعات نخواهند بود.
ادامه دارد…
برگردان: مهندس ساناز اندیروان
Sanaz.andiravan@gmail.com
متن کامل این مقاله را در شماره 287 ماهنامه بسپار که در نیمه شهریورماه 1405 منتشر شده است، می خوانید.
در صورت تمایل به دریافت نسخه نمونه رایگان و یا دریافت اشتراک با شماره های ۰۲۱۷۷۵۲۳۵۵۳ و ۰۲۱۷۷۵۳۳۱۵۸ داخلی ۳ سرکار خانم ارشاد تماس بگیرید. نسخه الکترونیک این شماره از طریق طاقچه و فیدیبو قابل دسترسی است.