اختصاصی بسپار/ دو راهکار برای کاهش مصرف انرژی در قالبگیری تزریقی
بسپار/ ایران پلیمر مصرف انرژی در قالبگیری تزریقی (Injection Molding) میتواند با توجه به انتخاب ماده (Material Selection) و با پایش دقیق مراحل مختلف در پارامتردهی فرایند (Process Parametrization) کاهش یابد.
انرژی یکی از متغیرهای بسیار مهم در تعیین هزینهی یک قطعهی قالبگیریشده است. درحالیکه برخی شرکتها بهطور کلی مصرف انرژی در کارگاه را پایش میکنند، از اینکه تصمیمهای روزمرهی ما در پارامتردهی تا چه اندازه بر مصرف انرژی اثر میگذارد، درک اندکی وجود دارد.
بسته به اینکه ماشینها از سامانههای محرک/پیشران هیدرولیکی (Hydraulic)، ترکیبی (Hybrid) یا برقی (Electric Drives) استفاده کنند، دارای سامانههای گوناگون تبدیل انرژی و بازدههای متفاوت هستند. همچنین، امکان موازیسازی فرایندها یا خاموشکردن موتورهای غیرفعال، سطح مصرف انرژی در قالبگیری تزریقی را دستکم نسبت به ۲۰ سال پیش 20 درصد کمتر کرده است. بهطور کلی، صرفهجویی انرژی در ماشینهای با گیره (clamping) کوچکتر بهتر بهکار گرفته شده است، زیرا در آنها محرک/پیشرانهای برقی نفوذ بیشتری یافتهاند.
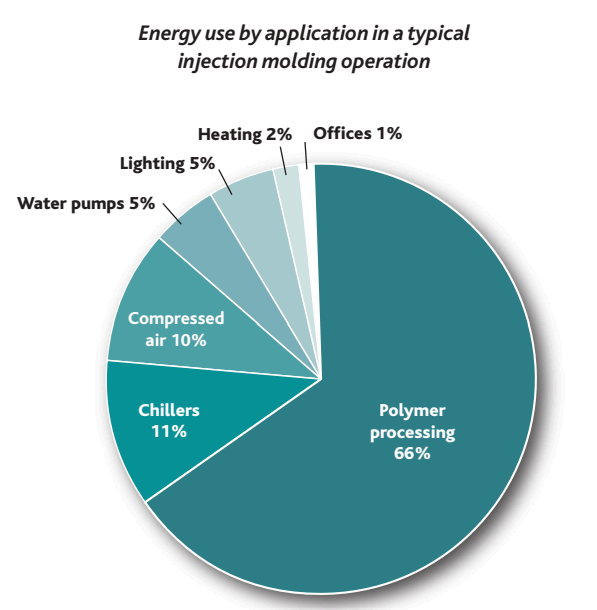
شکل 1. راهنمای مصرف انرژی برای ماشینهای قالبگیری تزریقی
با این حال، در حالی که ماشینها پیوسته حسگرهای بیشتری پیدا میکنند و گزینههای بیشتری برای پایش و یکپارچهسازی دادههای مصرف انرژی فراهم میکنند، هنوز هم نادر است فراوریکنندهای بیابیم که بر بهینهسازی مصرف انرژی از راه انتخاب ماده و پارامتردهی فرایند تمرکز کند. نگاه به مصرف انرژی در هر ماشین با توجه به انتخاب ماده و پارامتردهی فرایند معمولا کاهش مصرف انرژی را از 7 تا 13 درصد امکانپذیر میکند.
با این حال، در حالی که ماشینها پیوسته حسگرهای بیشتری پیدا میکنند و گزینههای بیشتری برای پایش و یکپارچهسازی دادههای مصرف انرژی فراهم میکنند، هنوز هم نادر است فراوریکنندهای بیابیم که بر بهینهسازی مصرف انرژی از راه انتخاب ماده و پارامتردهی فرایند تمرکز کند. نگاه به مصرف انرژی در هر ماشین با توجه به انتخاب ماده و پارامتردهی فرایند معمولا کاهش مصرف انرژی را از 7 تا 13 درصد امکانپذیر میکند.
انتخاب مادهی درست
انتخاب ماده معمولا راهی برای کاهش هزینهی قطعه یا افزایش کارایی قطعه است. اما نگاه دیگر به انتخاب ماده، مصرف انرژی است.
هرچه ماده بیشتر گرانرو (viscous) باشد – یا شاخص جریان مذاب (MFI: Melt Flow Index) کمتری داشته باشد – انرژی بیشتری برای نرمسازی (Plastification) و تزریق نیاز خواهد بود. این مواد گرانروتر ممکن است به دماهای بیشتری برای جاریشدن نیاز داشته باشند و این امر مصرف انرژی را از راه افزایش نیاز انرژی بهصورت مقاومتهای برقی در طول سیلندر افزایش خواهد داد. علاوهبراین، این مواد بر زمان چرخه اثر خواهند گذاشت، زیرا هرچه ماده را بیشتر گرم کنید، باید بیشتر منتظر بمانید تا سرد شود.
همچنین، توجه به متغیرهایی مانند دمای لمیدگی (HDT: Heat Deflection Temperature) و رسانایی گرمایی (Thermal Conductivity) مهم است. HDT اساسا به شما میگوید که چه زمانی میتوانید قطعه را از قالب بیرون بپرانید (Eject)؛ هرچه HDT بیشتر باشد، زمان چرخه سریعتر خواهد بود.
ادامه دارد…
برگرداننده: دکتر زهرا آهنگ
متن کامل این مقاله را در شماره 287 ماهنامه بسپار که در نیمه شهریورماه 1405 منتشر شده است، می خوانید.
در صورت تمایل به دریافت نسخه نمونه رایگان و یا دریافت اشتراک با شماره های ۰۲۱۷۷۵۲۳۵۵۳ و ۰۲۱۷۷۵۳۳۱۵۸ داخلی ۳ سرکار خانم ارشاد تماس بگیرید. نسخه الکترونیک این شماره از طریق طاقچه و فیدیبو قابل دسترسی است.